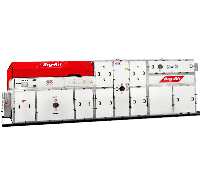
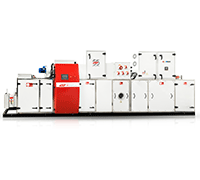
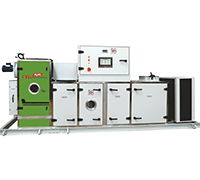
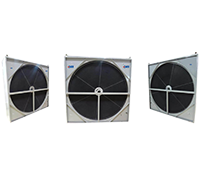
干燥是塑料(特别是热塑性塑料与工程聚合物/树脂)高品质加工的必要前提。工程聚合物 /树脂在生产、运输及加工前仓储阶段会发生吸潮等现象。因此,加工前必须对树脂进行除湿处理。若树脂含水率过高,会造成成型过程材料性能降低。除制品外观、力学性能不满足要求外,树脂内部包裹的水分还会引发银丝、喷溅斑纹等缺陷;更值得关注的是,部分损伤无法通过肉眼直接识别。
塑料按受水分影响可分为两类:
非吸湿树脂:水分只附着在颗粒表面,用持续热风吹扫即可干燥;
吸湿树脂:水分进入颗粒内部(芯部),必须用除湿干燥机干燥。

▲非吸湿树脂及吸湿树脂受水分的影响除湿方式
PA、ABS、PET、PC、PS等吸湿树脂对水亲和力强,必须彻底、正确地干燥才能保证成品质量。干燥不充分会导致结构强度、冲击强度、拉伸强度下降,并产生外观缺陷及其他水分相关缺陷。
本文说明工程塑料树脂正确干燥的重要性,目的是让注塑件性能最优、降解风险最低;同时介绍干燥变量,以及工程塑料可用的干燥设备/方法。
工程塑料的一大优点是基本不受环境水分侵蚀,不像钢会锈、铜铝会大气腐蚀。但树脂塑料可能吸湿,在储存或加工前从空气中吸湿,进而影响注塑件最终质量。即便非吸湿塑料,也存在表面水污染,加工前同样要除去。

尼龙、ABS、聚酰胺酰亚胺、聚砜、聚碳酸酯等材料,若干燥处理不当,常会出现以下问题:
表面外观:树脂内部滞留气泡会破坏制品表面,产生银丝、喷溅缺陷。
性能表现:水汽会造成材料性能衰减;滞留气泡会在制品内部形成空隙;同时水分可引发水解反应,导致聚合物分子量降低。宏观上体现为冲击强度、拉伸强度、断裂伸长率下降,熔体流动性变差。对于 PC、聚酯这类高度依赖冲击强度的材料,树脂干燥工序尤为关键。
因此,对多数塑料树脂而言,材料干燥是获得理想注塑成型效果、降低材料降解风险的首要环节。
树脂吸水量取决于几个关键因素:树脂种类(每种树脂吸湿特性不同,部分聚合物亲水性更强、更易吸水)、气象条件、空气含湿量、环境空气温度以及颗粒本身温度。
与吸湿对应,影响脱湿/干燥的因素包括:树脂性质,空气干度,空气与颗粒温度,树脂暴露在干空气中的时间。
干燥是吸湿的逆过程,目的是将含水率降至适合加工的范围。合格的干燥可在加工前脱除水分,并将材料预热至设定温度,提升成型工艺的稳定性。干燥规范一般包含三项核心参数:干燥空气露点、干燥温度、物料烘烤时长。干空气:烘料所用干燥空气的露点至少-40°F/°C。只有空气足够干,颗粒才能达到平衡、把水分维持在≤0.05%。各类干燥温度/时间均以干燥机空气露点至少-40°F/°C或更低的假设制定。
人工干燥:操作传统、人力成本较高,因温度控制差,颗粒易报废。
1.热风/料斗干燥:可在料斗内持续干燥,适合长时间运行,但只适用于非吸湿性树脂(水分仅在表面)。
2.除湿干燥:吸湿性树脂(水分在颗粒芯部)只能用除湿干燥。

提高温度可降低相对湿度、加快干燥;但加热并不改变空气的露点和含湿量,所以不能直接把环境水分“去除”,颗粒的平衡含水率会受限,最终干度也受限——对全部吸湿树脂都是如此。热风干燥只推荐非吸湿、表面带水的树脂。
初始含水量:颗粒将会与周围环境达到平衡。由于运输储存环境不可控,初始水分会有所变化;初始水分越高,干燥时间应越长。经验法:ABS树脂若含水量翻倍,干燥时间也翻倍。
颗粒粒径:小颗粒比大颗粒干得快,因为热向内、水向外的平均扩散路径更短。
露点:露点差异对干燥速率影响很大。露点越低,颗粒能接近更低的平衡干度;露点越低,达到同一终水分所需时间越短。
干燥剂床由干燥剂构成,两端采用实体封堵并配有带孔板实现通风。干燥剂为多孔高吸湿性材料,当空气流经时,空气中的水分会被干燥剂吸附;干燥剂吸湿后体积与外形保持不变。当干燥剂吸附饱和后,将该干燥床从工艺气流回路中切离,单独通入热量进行再生。加热促使干燥剂脱附并蒸发排出吸附的水分,待水分脱除完毕,干燥剂便可重新用于吸湿。
▲剂床干燥剂构成
床面风速:穿过干燥剂床的风速与吸附容量基本成反比——风速越大,单位吸附能力越低。类似表冷器要按迎风面积定风速,除湿床的CFM(风量)与床体迎风面积要优化,兼顾吸附能力和占地。
床深:在一定范围内,增加床深可提升吸附能力;超过该临界点后,增益会明显衰减。床深设计应达到这一临界点,并预留余量抵御粉尘污染。原理同表冷器:增加排数至一定程度后,性能不再显著提升。
干燥剂类型:常用干燥剂包括硅胶、活性氧化铝与分子筛。塑料干燥工况大多选用分子筛,原因是它在低露点、高进气温度环境下吸附性能更佳。分子筛粒径同样是关键参数:和塑料粒子原理相似,粒径越大,热量与水分的平均扩散路径越长,再生脱湿难度越高;小粒径分子筛更易再生,吸附效果也更好。但粒径不能无限减小:颗粒尺寸必须大于干燥床筛网孔径,防止漏料;粒径过小还会增加气流阻力。因此分子筛最终粒径选型,需要结合系统风机的静压能力确定。
工艺风与再生风方向:
· 逆流:两股风反向;
· 并流:两股风同向。
工程经验表明,逆流模式下的再生与吸附效果显著优于并流。原因在于,干燥床工艺进气侧吸附了绝大部分水分;采用逆流再生时,水分排出路径最短,无需像并流那样让大量水分穿过整个干燥剂床层。
再生温度:分子筛的再生温度明显高于其他干燥剂,再生温度不宜低于300°F。一般来说(在再生后配有冷却工序的前提下),再生温度越高,脱湿越充分,后续吸附性能越好。实际选型需在床层厚度、电能消耗与露点指标之间做综合权衡。

▲百瑞除湿资质介绍
百瑞(Bry-Air)是转轮式硅胶除湿机的发明者。作为Pahwa集团 (Pahwa Group)——干燥剂吸附技术集团的旗舰公司,在全球除湿领域具有领先的领导地位。我们以超过60年的除湿和环境控制经验为基石,不断推动全球干燥剂和吸附技术的创新与发展。
百瑞除湿机及能量回收产品系列之全,应用之广泛。核心产品干燥式转轮除湿机系列通过直接物理吸附除湿,无论大气环境如何,都可以达到出口相对湿度在1%。转轮的标准风量为 170~40000cmh。百瑞在中国同样经销商用空气处理设备制造品牌DRI的产品,包括 Ecofresh 热回收转轮、Ecodry 除湿转轮、能量再生通风机、具有能量再生功能的新风处理机组(TFAs)等提高室内空气质量(IAQ)的设备。我们的客户主要来自于新能源、制药、精密检测、储存、食品加工、电子、医疗产品、废水处理及国防工业。凭借出色的产品加工工艺,稳定可靠的运行和良好的合同信誉,百瑞在同行及客户中始终享有良好的声誉。